
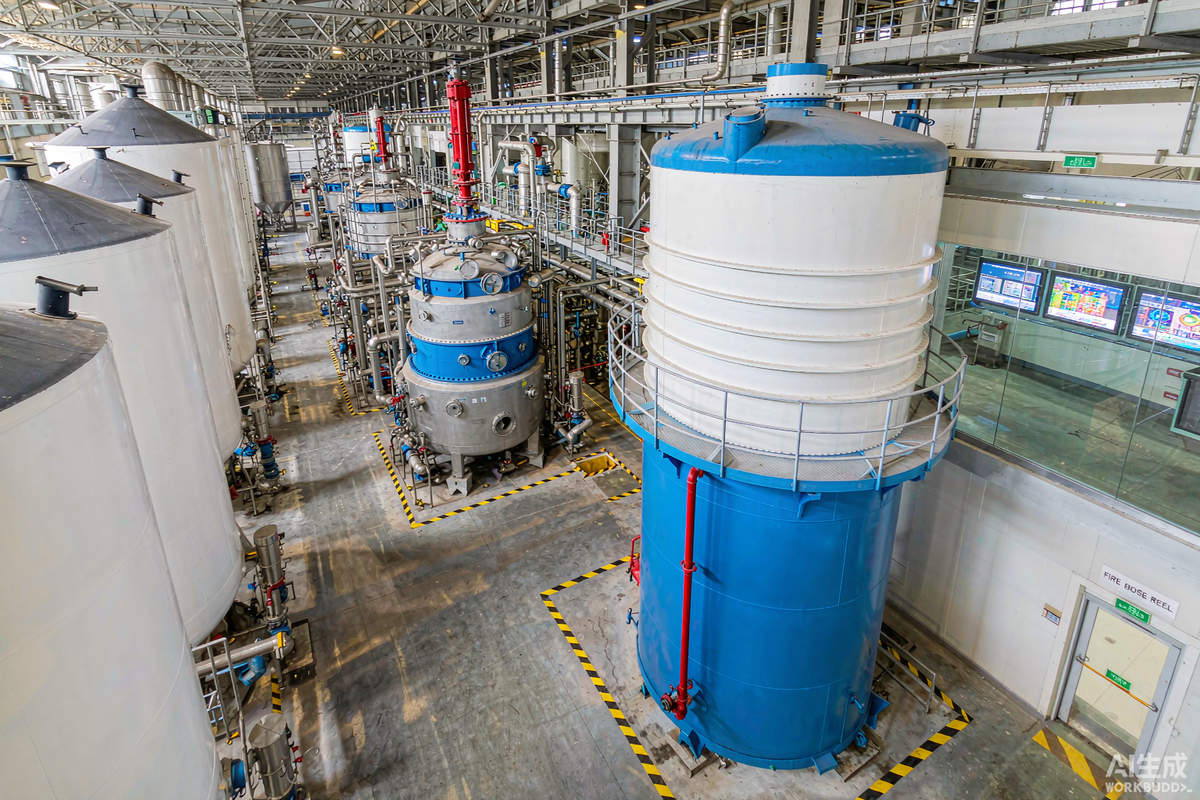
خط إنتاج الدهانات هو السلسلة المتصلة من المعدات التي تحول الراتنج والمذيبات والأصباغ والمواد المالئة إلى دهان جاهز عبر خمس مراحل: الخلط المسبق والترطيب، الطحن والتشتيت، التخفيف والمزج، التصفية، ثم التعبئة. ولا يحدد سقف الإنتاج حجم الآلات وحدها، بل ترتيب هذه المراحل وتوازنها؛ فخط سيئ التصميم يجعل إحدى المحطات عنق زجاجة يبطئ المصنع كله. تشرح هذه المقالة العملية كيف يعمل خط إنتاج الدهانات، أي معدات تختار في كل مرحلة، كيف تحدد السعة حسب حجم المصنع، وأخطاء التجهيز التي تكلف أكثر من ثمن الماكينة نفسها. تصمم POLYC MACHINE خطوط الدهانات ومعدات الطحن الرطب لمصنعي الدهانات والطلاء حول العالم منذ عام 2001.
سواء كنت تبني مصنعاً جديداً أو توسع خطاً قائماً، اقرأ هذا الدليل من البداية إلى النهاية. نغطي مراحل الخط، أنواع المعدات في كل محطة، جدول مقارنة، المعايير الحرجة للاختيار، التحديد حسب مقياس المصنع، تكاليف التشغيل، الصيانة، الإطلاق، وأسئلة شائعة كتبت للمهندسين ومحركات البحث على السواء. في النهاية ستتمكن من تسمية المعدة المناسبة لكل مرحلة، وفهم لماذا الخط بأكمله — لا آلة واحدة — هو ما يحدد طاقة المصنع الإنتاجية.
كيف يعمل خط إنتاج الدهانات
تبدأ العملية بخلط الراتنج والمذيبات والأصباغ والمضافات في خلاط عالي السرعة لترطيب الأصباغ وتفكيك تكتلاتها قبل الطحن. ثم تدخل المادة إلى مطحنة الخرز حيث تُخفّض حبات الصبغة إلى الحجم المطلوب (D50 غالباً أقل من ميكرونين) لتحقيق اللون واللمعان والثبات. بعد الطحن تُخفف العجينة بالمذيبات أو الماء وتُمزج في خلاط كوكبي أو ثلاثي المحاور للوصول إلى اللزوجة النهائية، تُصفّى لإزالة الشوائب، وتُعبأ في عبواتها. أي خلل في إحدى المحطات يتراكم ويؤخر كل ما يليها، لأن المطحنة لا تستطيع طحن مادة لم تُرطّب، والآلة التعبئة لا تملأ منتجاً لم يُصفَّ بعد. ولذلك يبدأ تصميم أي خط دائماً من أبطأ محطة ويُبنى حولها، لا من الآلة الأرخص، لأن توازن المحطات هو ما يحدد الطاقة الفعلية لا مجموع قدرات الآلات.
مراحل الخط والمعدات الرئيسية
| المرحلة | المعدة الأساسية | الهدف |
|---|---|---|
| الخلط المسبق والترطيب | مخلاط عالي السرعة مزدوج العمود | ترطيب الأصباغ وتفكيك التكتلات |
| الطحن والتشتيت | مطحنة الخرز أو مطحنة السلة | تقليل حجم الحبات وثبات اللون |
| التخفيف والمزج | مخلاط كوكبي أو ثلاثي المحاور | الوصول إلى اللزوجة والتركيبة النهائية |
| التصفية | مصفاة يدوية أو أوتوماتيكية | إزالة الشوائب والحبيبات الخشنة |
| التعبئة | آلة تعبئة أوتوماتيكية | التعبئة الدقيقة في العبوات |
مطحنة الخرز مقابل مطحنة السلة
تطحن مطحنة الخرز باستمرار داخل حجرة مغلقة مزودة بفاصل شبكي، وهي الخيار الأمثل للإنتاج الكبير المستقر والدهانات التي تحتاج نعومة عالية بتكلفة وحدة منخفضة. أما مطحنة السلة فتغمر سلة وسائط طحن داخل الوعاء نفسه، مما يجعلها أسهل في التنظيف وتناسب المصانع التي تغير الوصفات بشكل متكرر رغم إنتاجيتها الأقل لكل دورة.
المعايير الحرجة لاختيار المعدات
| المعيار | النطاق النموذجي | لماذا يهم |
|---|---|---|
| اللزوجة القصوى | 2 000 – 50 000 mPa·s | تحدد نوع الخلاط وقوة المحرك |
| درجة الطحن (D50) | 0,2 – 5 ميكرون | تحدد اللون واللمعان والثبات |
| سعة الدفعة | 200 – 5 000 لتر | تحدد طاقة الخط الإنتاجية |
| نوع المذيب | مائي أو مذيب عضوي | يحدد مواد التلامس والسلامة |
تحديد المعدات حسب حجم المصنع
يكتفي المصنع الصغير بمخلاط واحد ومطحنة سلة مع خلط يدوي وتعبئة نصف آلية، ما يناسب تنوع المنتجات وكمياتها الصغيرة. يضيف المصنع المتوسط مطحنة خرز أفقية للطحن المستمر وخلاطاً ثلاثي المحاور للتخفيف. أما المصنع الكبير فيشغل خطوط طحن متوازية مع نقل آلي وتصفية وتعبئة أوتوماتيكية بالكامل. القاعدة العملية: حدد سعة كل محطة وفق أبطأ مرحلة لديك، ثم وازن المحطات الأخرى لامتصاص مخرجاتها؛ خط سيئ التسلسل يخلق عنق زجاجة لا تعوضه أضخم مطحنة.
أخطاء التجهيز المكلفة
1) شراء سعة الطحن قبل تحديد درجة النعومة. دون مواصفة D50 لا يمكن اختيار وسائط الطحن ولا الفاصل، فيُقلَّم حجم المطحنة أو يُبالَغ في ثمنها. 2) تجاهل اللزوجة عند اختيار الخلاط. محرك ضعيف يترك أصباغاً غير مترطبة وطحناً رديئاً. 3) إهمال التنظيف بين الوصفات. تغيير الوصفات دون فتحات تنظيف سهلة يسبب تلوثاً متبادلاً. 4) معاملة التعبئة كأمر ثانوي. التعبئة غير الدقيقة تهدر منتجاً وتنتج رفضاً للدفعات. 5) نسيان جودة وسائط الطحن. وسائط رديئة تكسر الخط وتلوث الدهان. 6) إغفال السلامة مع المذيبات. المحركات غير المضادة للانفجار والتمديدات غير المؤرضة خطر حقيقي حيث توجد مذيبات قابلة للاشتعال.
استكشاف الأخطاء وصيانتها
| العرض | السبب المحتمل | الحل |
|---|---|---|
| لون ضعيف أو غير ثابت | طحن ناقص | رفع زمن الطحن أو استبدال الوسائط |
| لمعان منخفض | حبات خشنة متبقية | تحسين الفاصل وإعادة الطحن |
| تكتلات في الوعاء | ترطيب ضعيف | زيادة سرعة الخلاط المسبق |
| تلوث بين الوصفات | تنظيف سيئ | فتحات تنظيف سهلة وشطف كامل |
| وزن تعبئة غير منتظم | لزوجة متغيرة أو هواء محتبس | إزالة الهواء ومعايرة يومية |
سيناريوهات التطبيق
دهانات المباني
الدهانات المائية القائمة على المستحلب تُرطَّب وتُطحن بسهولة؛ يكفي خلاط عالي السرعة ومطحنة خرز متوسطة، وتكون التعبئة شبه آلية مقبولة لمصانع النطاق الصغير والمتوسط.
الطلاءات الصناعية
الدهانات الألكيدية والإيبوكسية تتطلب نعومة عالية وثبات لزوجة؛ مطحنة الخرز الأفقية المغلقة مع تبريد جيد تضمن وحدة اللون وتمنع تكتل الراتنج أثناء الطحن.
أحبار الطباعة
أحبار الطباعة عالية اللزوجة ودقيقة اللون؛ تجمع POLYC بين خطوط الأحبار ومعدات الطحن الرطب لإنتاج أحبار ثابتة اللون ولامعة عبر محطات متوازنة.
جودة الطحن وتأثيرها على المنتج
تحدد درجة الطحن (D50 وD90) قوة اللون واللمعان والثبات؛ حبات صبغية كباقية تظهر كبقع باهتة وتضعف الغطاء. تضمن مطحنة الخرز الوصول إلى نعومة أقل من ميكرونين عند الحاجة، بينما يحافظ التبريد الجيد على استقرار المذيب ويمنع تكتل الراتنج. ولأن الطحن هو غالباً أبطأ محطة، فإن توازنها مع الترطيب والتعبئة هو ما يحدد طاقة المصنع الحقيقية، لا قدرة أي آلة بمفردها. ولذلك تبدأ POLYC تصميم أي خط من محطة الطحن: تحدد وسائط الطحن والفاصل والزمن وفق أصعب منتج لديك، ثم تبني باقي المحطات لامتصاص مخرجاتها، لا العكس.
تكلفة الطاقة والتشغيل
الماكينة الأرخص في عرض السعر غالباً ما تكون الأغلى في المصنع. الطحن والتشتيت يهيمنان على استهلاك الطاقة، لذا فإن مطحنة مبردة جيداً وخلاطاً بقوة محرك مدروسة يكلفان أقل من آلة تضطر لإعادة العمل في كل دورة. التكلفة الخفية الثانية هي اليد العاملة: فتحات التنظيف السهلة وتفريغ الوصفات يختصران وقت التغيير من ساعات إلى دقائق. عند حساب التكلفة الإجمالية أدرج طاقة عام كامل ويد عامل، لا سعر الشراء وحده؛ تلك هي الأرقام التي تقرر جدوى الخط. وتقدم POLYC جداول استهلاك لكل آلة لتساعد المالك على مقارنة الخيارات على أساس التكلفة الإجمالية لا السعر الأولي وحده، لأن الفارق في استهلاك الطاقة على مدى سنوات يتجاوز غالباً فرق السعر بين موردين.
الإطلاق والصيانة الوقائية
لا يؤدي الخط إلا بعد الإطلاق وخطة صيانة منضبطة. توفر POLYC دعماً للإطلاق واستجابة فنية خلال 24 ساعة، وتوثق الفحوص الروتينية — اللزوجة، درجة الطحن، خلو التكتلات — التي تبقي الدهان ضمن المواصفات. صيانة الخلاط والمطحمة والفواصل تمنع التوقف غير المخطط له، الذي يكلف أكثر من الصيانة نفسها. مصنع مُطلَق جيداً ومُصانٍ بانتظام يتفوق على مصنع أكبر منه حجماً لكنه غير منضبط، لأن الجاهزية هي الطاقة الحقيقية.
كيف تخطط لمشروع خط إنتاج
معظم المشاريع تفشل في التسلسل لا في الآلة. ابدأ من أبطأ مرحلة وأعلى لزوجة لديك وحدد السعة والنعومة، ثم وازن الترطيب والطحن والتعبئة لامتصاص المخرجات. أشرك المورد أثناء التصميم لا بعده، لتُخطَّط المرافق وتدفق المادة معاً. ابنِ التنظيف ومراقبة الجودة من البداية، وValidate التصميم أمام أبطأ محطة قبل شراء أول وعاء. ترافق POLYC المالكين في هذا التسلسل لتكون الطاقة المُعطاة هي المُسلَّمة.
مراقبة الجودة في خط الإنتاج
الجودة لا تُقاس عند الباب، بل تُبنى في كل محطة. بعد الترطيب يُفحص انتظام الخلط وخلوّه من التكتلات، وبعد الطحن تُقاس درجة النعومة (D50 وD90) بجهاز قياس حجم الحبات للتأكد من ثبات اللون واللمعان. قبل التعبئة تُختبر اللزوجة والكثافة والغطاء، وتُسجَّل كل دفعة لتتبعها. تمنع مراقبة الجودة عند كل محطة تراكم الأخطاء، فخط بلا فحص عند المحطات يضاعف نسبة الرفض ويكلف أكثر من تركيب أجهزة القياس منذ البداية. وتساعد POLYC المالكين على بناء بطاقات فحص لكل محطة تتطابق مع مواصفات منتجهم بدل الاعتماد على الفحص البصري وحده.
عن POLYC MACHINE
POLYC MACHINE (شنغهاي بوليك) تصنع معدات التشتيت والطحن الرطب والتفاعل منذ 2001، مع بحث مستمر لجعل الخلاط والمطحنة وخط التعبئة يعملون كمنظومة لا كمشتريات منفصلة. يُسلَّم خط POLYC النموذجي بقيادة وتبريد وتحكم آلي متكامل، مُحدَّد من وحدة المختبر إلى المصنع الكامل. تستخدم الآلات القياسية أجزاء تلامس SS304 أو SS316L، مع محركات مضادة للانفجار وبطانات للمذيبات، وشهادة CE. توفر POLYC استجابة فنية خلال 24 ساعة وشحناً عالمياً وإطلاقاً. حدّد نوع منتجك ولزوجته ونعومتك المستهدفة، وسيتولى فريق الهندسة تحديد كل محطة للحفاظ على جودة الدهان.
أسئلة شائعة
ما الفرق بين مطحنة الخرز ومطحنة السلة؟
تطحن مطحنة الخرز باستمرار داخل حجرة مغلقة بفاصل شبكي، وهي مناسبة للإنتاج الكبير المستقر. أما مطحنة السلة فتغمر سلة وسائط في الوعاء، مما يجعلها أسهل تنظيفاً وتناسب تغيير الوصفات المتكرر رغم إنتاجيتها الأقل لكل دورة.
كيف أختار قوة المخلاط؟
بناءً على أعلى لزوجة للعجينة وأكبر حجم دفعة. كلما زادت المواد الصلبة وكبرت الدفعة زادت الحاجة إلى قدرة محرك أعلى وسرعة طرفية مناسبة للترطيب الفعال دون حبس هواء.
هل أحتاج إلى مفاعل راتنج؟
فقط إذا كنت تصنع الراتنج داخلياً. أما إن كنت تشتري الراتنج جاهزاً فلا حاجة لمعدات التفاعل، ويمكنك التركيز على الترطيب والطحن والتعبئة.
كيف أحدد حجم خط الإنتاج؟
حدد السعة وفق أبطأ مرحلة وأعلى لزوجة لديك، لا وفق متوسط الطلب. الخط كله يتبع أبطأ محطة؛ إن قلّمتها صغرت طاقة المصنع كله.
ما أهمية التخفيف والمزج؟
بعد الطحن تُخفف العجينة وتُمزج للوصول إلى اللزوجة والتركيبة النهائية؛ خلاط كوكبي أو ثلاثي المحاور يضمن تجانس اللزوجة ويمنع الفصل أثناء التخزين.
كيف أتجنب عنق الزجاجة في الخط؟
وازن المحطات حول أبطأ مرحلة، وكنَّ تجهيز الترطيب لامتصاص مخرجات الطحن، وحدّد التعبئة لتتبع الإنتاج. خط متسلسل صحيح يمنع توقف الماكينات في انتظار محطة واحدة.
هل يمكن دمج الخط في نظام أوتوماتيكي؟
نعم. تدمج POLYC الخلط والطحن والتعبئة في تسلسل متحكم به بإدارة وصفات، بحيث تكون الطاقة المُعطاة هي الطاقة التي يحصل عليها المصنع فعلياً.
جاهز لتصميم خط إنتاج الدهانات؟
حدد نطاق منتجك وحجم الدفعة ونعومتك المستهدفة، أو اطلع على خط إنتاج الدهانات.
اطلع على خط إنتاج الدهاناتجدول تقدير سعة الخط حسب حجم المصنع
| حجم المصنع | سعة الدفعة الموصى بها | محطات الطحن | نوع التعبئة |
|---|---|---|---|
| صغير | 200 – 500 لتر | مطحنة سلة واحدة | يدوي إلى نصف آلي |
| متوسط | 500 – 2 000 لتر | مطحنة خرز 1 – 2 | نصف آلي |
| كبير | 2 000 – 5 000 لتر | مطحنة خرز 2 – 4 متوازية | أوتوماتيكي بالكامل |
استخدم هذا الجدول كنقطة بداية لا كقاعدة صارمة؛ تُعدّل السعة حسب لزوجة منتجك المستهدفة ودرجة نعومته. المصانع التي تنتج دهانات متعددة بألوان كثيرة تميل إلى مطاحن سلة متعددة للتنظيف السريع، بينما المصانع المتخصصة بمنتج واحد تستفيد من مطاحن خرز مستمرة بإنتاجية أعلى لكل ساعة تشغيل. ورغم أن مطحنة السلة أقل إنتاجية لكل دورة، فإن زمن تنظيفها القصير يجعلها أوفر إجمالاً عند كثرة تغيير الوصفات.