
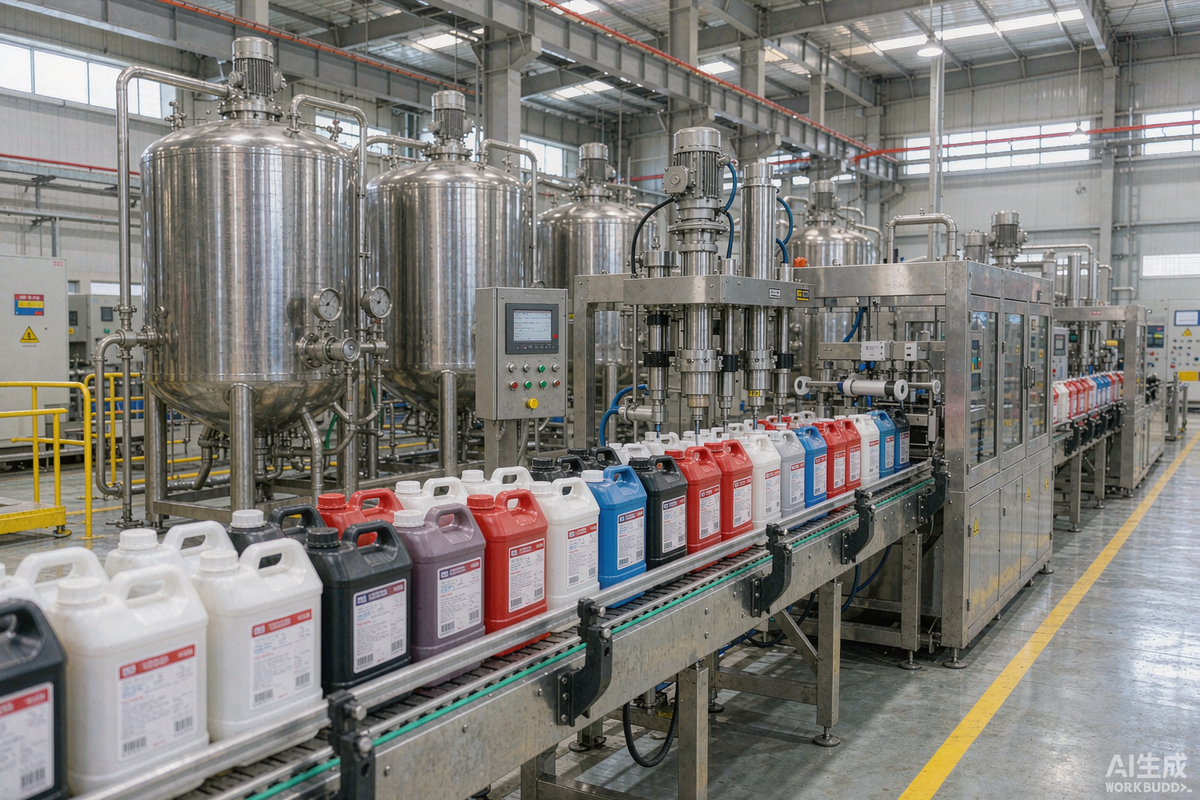
Crear una línea de producción de pintura es tanto un problema de diseño como de equipo. El orden de premezcla, molienda, dilución, filtrado y llenado fija el techo de capacidad mucho antes de dimensionar una sola máquina. Una línea de producción de pintura bien secuenciada mueve el material en una dirección, mantiene el cambio de color corto y deja que cada etapa corra a su capacidad nominal. Esta guía paso a paso cubre el flujo de proceso, la secuencia de diseño que evita cuellos de botella, cómo elegir el nivel de automatización, los errores que reducen la salida en silencio y cómo poner en marcha la línea para que la capacidad cotizada sea la que obtiene. POLYC MACHINE ha suministrado líneas completas y máquinas individuales a fabricantes de recubrimientos desde 2001, y las reglas de diseño que siguen provienen de plantas que hemos puesto en marcha.
Si planea una línea nueva o reforma una existente, lea esto de principio a fin. Cubrimos el flujo de cinco etapas, una tabla de referencia, la secuencia de diseño desde la recepción hasta el envío, los niveles de automatización, el despiste, los escenarios por tipo de planta y una sección de preguntas frecuentes escrita para responsables de planta y para los motores de búsqueda. Al final debería poder diseñar una línea donde cada etapa corra a su capacidad nominal en lugar de en su punto más lento.
El flujo de proceso básico
Toda planta de pintura —emulsión arquitectónica, esmalte industrial o recubrimiento para madera— sigue el mismo flujo de cinco etapas, y la etapa más débil fija la calidad y la velocidad de todo el lote.
1) Premezcla y humectación. Los polvos (pigmento, carga, extendidos) se humectan en un dispersor de alta velocidad para romper grumos en una base de molino bombeable. Una buena premezcla es lo que hace consistente la etapa de molienda.
2) Dispersión y molienda. La base se muele hasta la fineza objetivo. Las líneas continuas usan un molino de bolas horizontal; los lotes pequeños frecuentes prefieren un molino de cesta de fácil limpieza.
3) Dilución y mezcla. La base molida se diluye en un recipiente mayor con resinas, disolventes y aditivos, y se mezcla con un mezclador planetario o de triple eje.
4) Filtrado. Una malla elimina partículas grandes antes del envasado. Este paso es un seguro barato contra reclamaciones de clientes.
5) Llenado y envasado. Una llenadora dosifica la pintura terminada en latas o cubos con un peso consistente.
Tabla de referencia del flujo
| Etapa | Equipo | Salida | Fallo común |
|---|---|---|---|
| Premezcla | Dispersor alta velocidad | Base bombeable | Grumos si humecta mal |
| Molienda | Molino bolas o cesta | Fineza objetivo | Calor o bola mal elegida |
| Dilución | Planetario / triple eje | Reología final | Aire atrapado en pasta |
| Filtrado | Malla / inline | Pintura limpia | Malla obstruida |
| Llenado | Llenadora de peso | Envases consistentes | Exceso o defecto |
Secuencia de diseño paso a paso
Un diseño práctico sigue el flujo de material, no el orden del catálogo. La secuencia mantiene el material en una dirección y sitúa el control de calidad donde detecta problemas pronto.
- Recepción y almacenamiento de materias primas. Resinas, disolventes y pigmentos necesitan almacenamiento etiquetado con ventilación y contención de derrames. Mantenga separadas las zonas de disolvente y resina por seguridad.
- Sala de premezcla. Sitúe los dispersores cerca de la pesada de materias primas para acortar el transporte de polvo. Motores antideflagrantes y recipientes conectados a tierra importan donde hay disolventes.
- Celda de molienda. Coloque los molinos sobre suelo sólido con suministro de agua de enfriamiento y espacio para cambio de bolas y mantenimiento. Planee un área dedicada de manejo de bolas.
- Dilución y mezcla. Los recipientes mayores están aguas abajo de la molienda, con bombas de transferencia dimensionadas para que la molienda no espere la dilución.
- Filtrado y llenado. Mantenga el filtrado inmediatamente antes del llenado. Los filtros inline reducen el tránsito y la contaminación frente al cribado por lote.
- Laboratorio de control de calidad. Un laboratorio de fineza, viscosidad y color entre el llenado y el envío detecta lotes fuera de especificación antes de despacharlos.
- Utilidades. Agua de enfriamiento, aire comprimido y electricidad se planifican como parte de la línea, no se añaden después. Las utilidades subdimensionadas son el cuello de botella oculto más común.
Tabla de zonas de diseño
| Zona | Requisito | Error común |
|---|---|---|
| Almacenamiento | Ventilación, contención, separación | Mezclar zona disolvente y resina |
| Premezcla | Cerca de pesada, antideflagrante | Rutas largas de polvo |
| Molienda | Agua de enfriamiento, mantenimiento | Sin área de bolas |
| Dilución | Aguas abajo, bombas dimensionadas | Recipientes menores que la base |
| Llenado / QC | Filtro inline, laboratorio antes de envío | Laboratorio lejos del llenado |
Cómo elegir el nivel de automatización
POLYC MACHINE dimensiona la automatización a su volumen y variedad de producto, no a una lista de deseos.
Manual / semiautomático conviene a plantas piloto y recubrimientos especiales con cambios diarios de formulación. Los operarios mueven el material entre recipientes; el llenado es semiautomático. Bajo capital, alta flexibilidad.
Lote automático añade transferencia automática, filtrado inline y llenado automático. Bueno para una gama estable a volumen moderado.
Totalmente automático enlaza premezcla, molienda, dilución, filtrado y llenado en una secuencia controlada con gestión de recetas. Ideal para alto volumen y especificaciones ajustadas, pero exige limpieza y mantenimiento disciplinados.
Tabla de niveles de automatización
| Nivel | Mejor para | Compensación |
|---|---|---|
| Manual / semiauto | Piloto, especiales, cambios diarios | Intensivo en mano de obra, flexible |
| Lote automático | Gama estable, volumen medio | Capital moderado, consistente |
| Totalmente automático | Alto volumen, spec ajustada | Capital alto, exige disciplina |
Errores de diseño que crean cuellos
1) Molienda dimensionada al promedio. Dimiénsionela a su producto más lento y exigente o la línea se detiene allí. 2) Mala secuencia de recipientes. Si los de dilución son menores que el lote de base, la molienda hace cola. Iguale la capacidad al tamaño de lote. 3) Bombas de transferencia subdimensionadas. Un molino rápido alimentando una bomba lenta crea un búfer que se vuelve cuello. 4) Laboratorio lejos del llenado. Rutas largas de muestra significan que el producto fuera de spec se envía antes de conocer el resultado. 5) Utilidades añadidas tarde. El agua de enfriamiento y el aire dimensionados tras la instalación limitan la capacidad y obligan a reducir la tasa.
Despiste y mantenimiento
| Síntoma | Causa probable | Solución |
|---|---|---|
| Molienda hace cola tras dilución | Recipientes pequeños | Iguale capacidad al lote de base |
| Producto fuera de spec al cliente | Laboratorio lejos | Mueva QC entre llenado y envío |
| Capacidad cae en verano | Enfriamiento pobre | Planee agua de enfriamiento |
| Contaminación de color | Rutas de limpieza pobres | Recipientes CIP; purga entre colores |
| Molino ocioso, llenadora ocupada | Automatización desigual | Equilibre etapas; añada búfer |
| Exceso de producto en llenado | Volumétrico, no de peso | Pase a llenado de peso |
Escenarios por tipo de planta
Plantas piloto y de laboratorio
Priorizan la flexibilidad: un dispersor, un molino de cesta de fácil limpieza, dilución manual y llenado semiautomático. Los cambios de formulación son diarios, así que las aperturas rápidas y las rutas cortas importan más que el volumen.
Recubrimientos industriales y especiales
Mayor viscosidad y especificaciones ajustadas favorecen un molino de bolas horizontal, dilución de triple eje y transferencia automática. La gama es más amplia, así que el flujo de material entre recipientes decide si la línea mantiene el ritmo.
Plantas arquitectónicas de alto volumen
A escala, la molienda paralela, el filtrado inline y el llenado totalmente automático eliminan la dependencia de una sola máquina. El diseño y la secuencia —no un molino— deciden la capacidad, y un CIP disciplinado mantiene limpias las corridas multicolor.
Puesta en marcha y rampa
Una línea solo entrega su capacidad nominal tras la puesta en marcha y una rampa estructurada. POLYC ofrece soporte de puesta en marcha y respuesta técnica en 24 horas, y valida cada etapa contra su objetivo antes de la entrega: fineza en el molino, reología en la dilución, precisión en el llenado. Una planta puesta en marcha bien y mantenida con disciplina supera a una planta mayor que no lo está, porque la disponibilidad es la capacidad real y el punto lento es lo que realmente envía.
Sobre POLYC MACHINE
POLYC MACHINE (Shanghai Polyc) fabrica equipos de molienda húmeda y mezcla desde 2001, con investigación permanente para que el dispersor, el molino, el mezclador y la llenadora funcionen como una línea y no como compras separadas. Una línea POLYC típica se entrega con accionamientos, chaquetas, agitadores, separadores y automatismos integrados, y diseñada para que el material fluya en una dirección desde la recepción hasta el envío. Las máquinas estándar usan partes en contacto SS304 o SS316L, con motores antideflagrantes y juntas para disolventes, y certificación CE. POLYC ofrece respuesta técnica en 24 horas, envío mundial y puesta en marcha. Indique su gama de productos, tamaño de lote y fineza objetivo: el equipo de ingeniería diseñará una línea donde cada etapa corra a su capacidad nominal.
Preguntas frecuentes
¿Cuál es el orden correcto para crear una línea de pintura?
Siga el flujo de material: almacenamiento, premezcla y humectación, molienda, dilución y mezcla, filtrado y luego llenado, con un laboratorio de QC entre llenado y envío. Secuenciar las etapas antes de comprar máquinas evita los cuellos que limitan la capacidad y mantiene la línea en una dirección.
¿Cuánta automatización necesita una línea nueva?
Ajuste la automatización a volumen y variedad. Las plantas piloto y especiales funcionan bien manual o semiautomáticas; un volumen medio estable prefiere lote automático; el alto volumen y las especificaciones ajustadas justifican una línea totalmente automática con gestión de recetas.
¿Por qué el agua de enfriamiento está en el diseño?
La molienda y la dispersión generan calor por fricción. Un enfriamiento subdimensionado limita la capacidad y obliga a reducir la tasa en los meses cálidos, así que debe planearse como parte de la línea, junto con aire comprimido y electricidad.
¿Dónde debe estar el laboratorio de calidad?
Entre el llenado y el envío. Un laboratorio allí detecta lotes fuera de especificación antes de despacharlos en lugar de después de la reclamación del cliente, y las rutas cortas de muestra devuelven resultados antes de que el lote salga.
¿Cómo evito cuellos entre molienda y dilución?
Iguale la capacidad de los recipientes de dilución al lote de base y dimensione las bombas de transferencia para que la molienda no espere la dilución. Ajuste cada etapa a su producto más lento y deje que las etapas rápidas absorban su salida sin cola.
¿Puede una línea hacer pintura al agua y al disolvente?
Sí, con selección de materiales adecuada —juntas para disolvente, motores antideflagrantes donde se requiera y partes resistentes a la corrosión para lo acuoso. Planee ventilación y limpieza desde el diseño y dimensione el accionamiento para el producto más pesado de los dos.
¿En qué consiste la puesta en marcha?
La puesta en marcha valida cada etapa contra su objetivo antes de la entrega: fineza en el molino, reología en la dilución, precisión en el llenado. POLYC respalda esto con respuesta técnica en 24 horas para que la capacidad cotizada sea la entregada, no solo un número en papel.
¿Listo para diseñar su línea?
Indique su gama de productos, tamaño de lote y fineza objetivo, o consulte la línea de producción de pintura.
Ver línea de producción de pintura